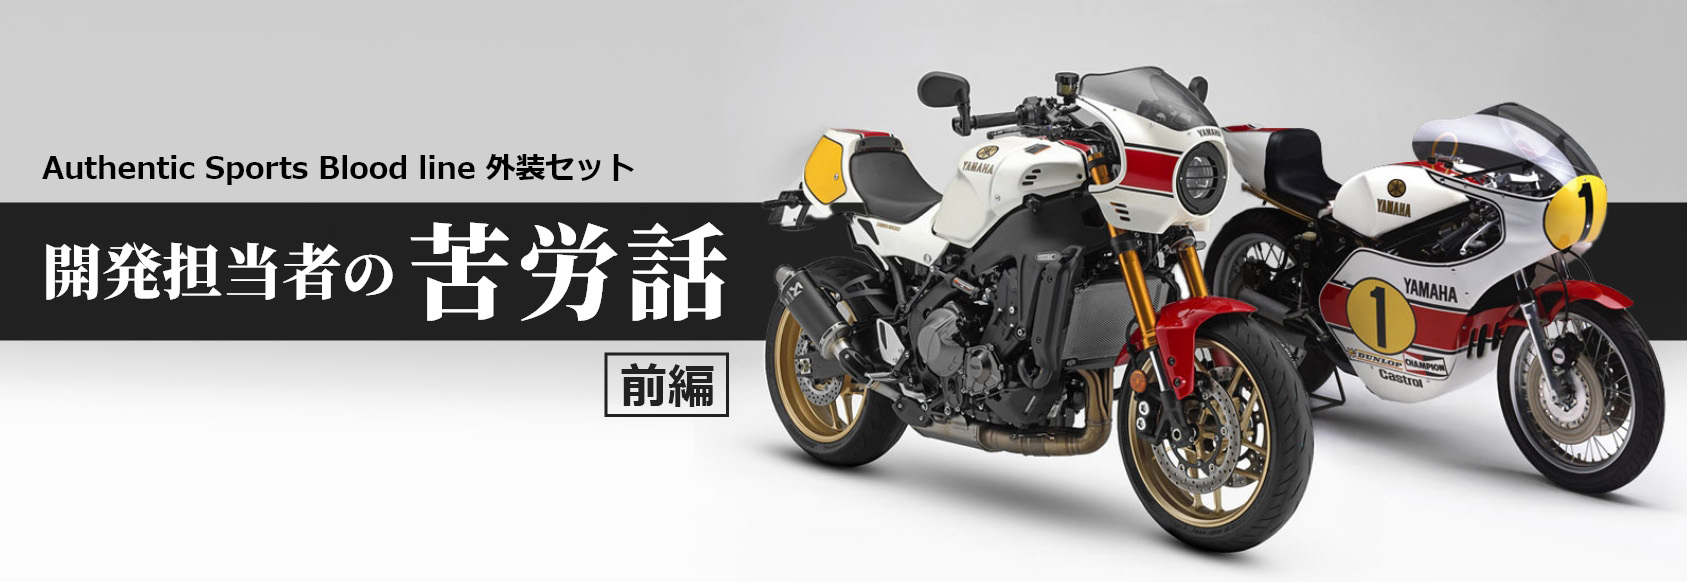
開発担当者の苦労話 前編
企画はできた。でもどう作る?2つの大きな技術的課題をどのように乗り越えたか。開発者が取り組んだ課題解決の話。

カスタマーエクスペリエンス事業部
企画戦略部 ボルトオンアクセサリ開発グループ
さと31才さん
ヤマハはバイクキチが多いので、とてもじゃないけどオートバイ好きは名乗れない。
オートバイユーザーのことは好きなので、開発はそこをモチベーションに持ちこたえ中。設計歴は、MC車体4年、アクセサリー6年。単気筒信者。
企画はできた。でもどう作る?
2つの大きな技術的課題をどのように乗り越えたか。
開発者が取り組んだ課題解決の話。

2020年に立ち上がった本企画であったが、モノづくりをする上での2つの開発課題があった。“型投資費用”と“カラーリング”についてである。
この外装キットの企画には、通常のボルトオンアクセサリー開発とは異なる特徴があった。“ニューモデル導入の翌年に導入すること”と”日本市場に向けた商材であること“で、どちらも国内のXSR900ユーザーの皆様にこのオートバイを存分に楽しんでもらいたいという企画上の重要な要素であるが、こと開発においてはこれが課題となった。
起草時の企画数量は”300個/年“、国内のXSR900の販売台数が年間1500台とすると装着率20%。10%でヒット、20%で大ヒットとされるアクセサリーにおいては、2年目でこの数量はかなり頑張った数字である。しかし、モノづくりにおいてはあまりに心もとない数だ。
モノづくりには投資償却という考えがある。商材を開発した際にかけた投資額は売り値に反映され、数年かけて投資を回収するのだが、投資のほとんどを占めるのが製品の型費である。通常のインジェクション製法であれば、フロントカウルを1つ作るのに、最低2500万円は必要となる。2年かけて償却するとしても、1個当たり2500万円/(300個×2年)で型費だけで4万円超、それに部品費、塗装費、開発費、販管費などを加えると、お客様の手元に届くころには…。根本から設計の仕方を変える必要があった。

企画から与えられた予算を握りしめ、どうすればヤマハとして納得のいく商品を届けられるか案を練った。過去の設計資料、古い展示車両、サプライヤーさんの名刺を漁ってこれならと可能性を見出したのが、真空成型(バキュームフォーミング)という製法。
溶かした樹脂を型に流し込み造形するインジェクション製法とは異なり、1枚板を加熱し型に押し当てることで造形をする製法である。型費は従来の1/15程度に抑えることができる。その分、複雑な形状は難しく設計上の制約も多くあるのだが、幸いXSR900のスタイリングは80年代レーサー、当時のレーサーレプリカ風であり、その頃のモデルでよく使われていた型に押し当てて造形するFRPのハンドレイアップ方式と作り方は近似している。スタイリングとしての相性は良い、コストも収まりそう。大量生産は不向きだがその点はアクセサリーと親和性がある。何とか成立させられそうな見通しが立ち、開発プロジェクトが始動した。
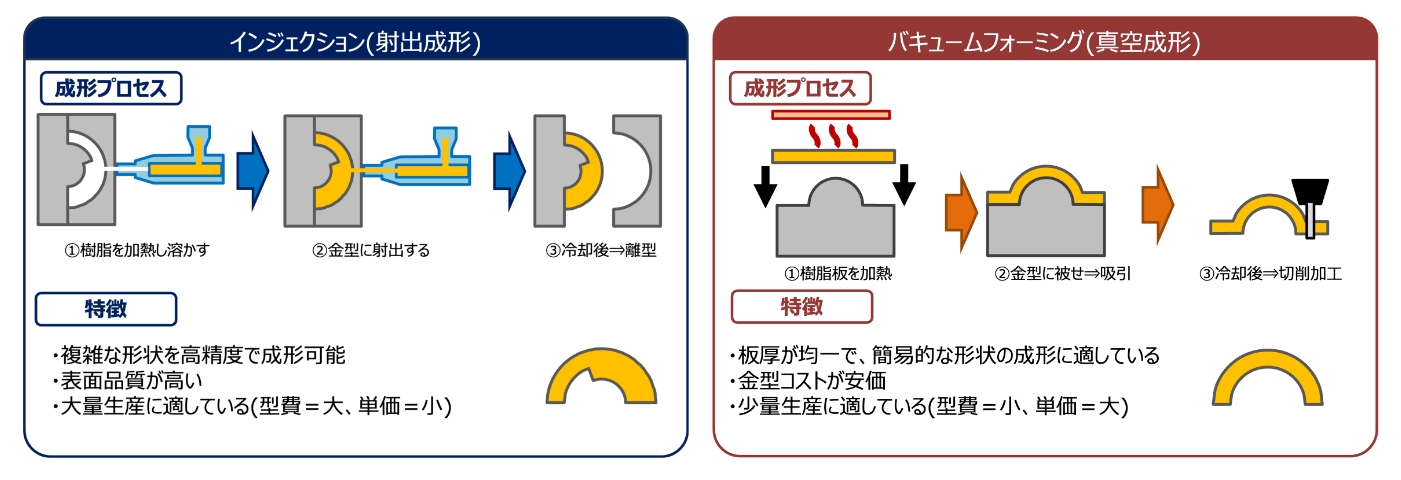
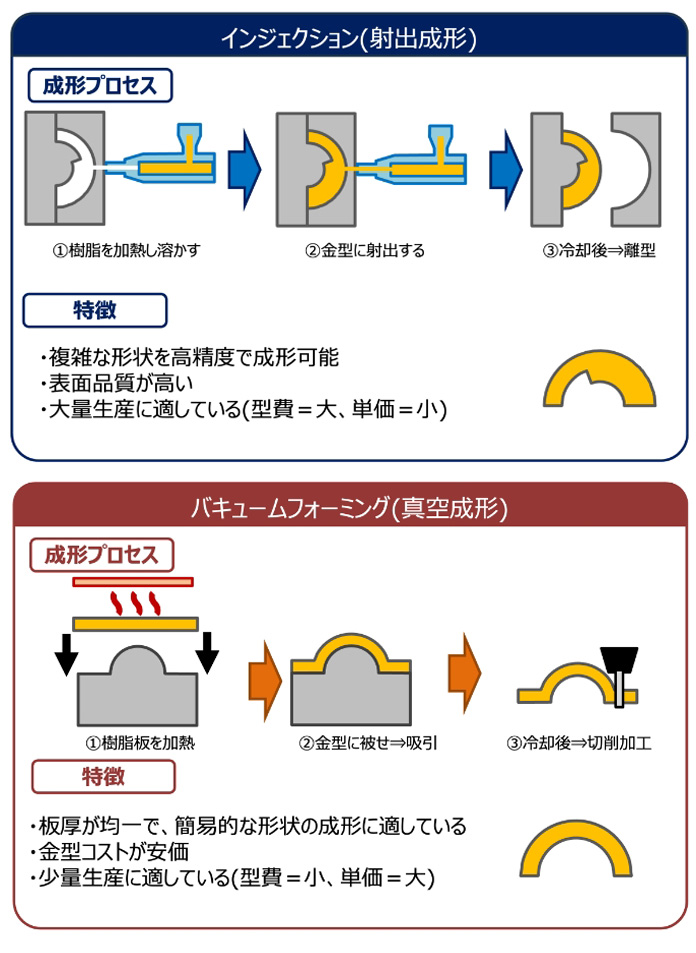
インジェクションとバキュームフォーミング

過去ここまでの大型のカウルを真空成型で成形した実績は無く、オートバイの過酷な環境下(振動、風圧、耐候性など)で成立するよう考えるべきコトはたくさんあった。北関東にあるサプライヤーさんまで磐田市から何度も足を運び、時にはデザイナーと共にスケッチを片手に互いに意見を出し合い、作り込んでいった。
設計は初期にどれだけ検討の精度を上げられるかが重要だ。レシピが間違っていれば、調理工程(製造、デザイン)でどれだけ工夫しても手遅れなのと同じである。真空成型で注意すべきは、アンダーカットの制約と、フィレットR(製品の角につける丸み)のサイズ、そして板厚変化。
アンダーカットとは、型から真っすぐ抜けない引っ掛かり形状のこと。意匠としても締結座面部としてもこのような形状は作成できない。またインジェクションと違い、意匠面側は型の転写から板厚分オフセットした面となるため、エッジが緩いR形状となってしまう。
そして、一番苦しいのは板厚変化。1枚板を型に押し当てるのだが、場所によって伸び方が異なるため実際に作らなければ正確な厚みは分からない。実際にXSR900のカウルも素材厚5㎜の板材だが、製品になると場所によっては2mmを切る厚みとなる。
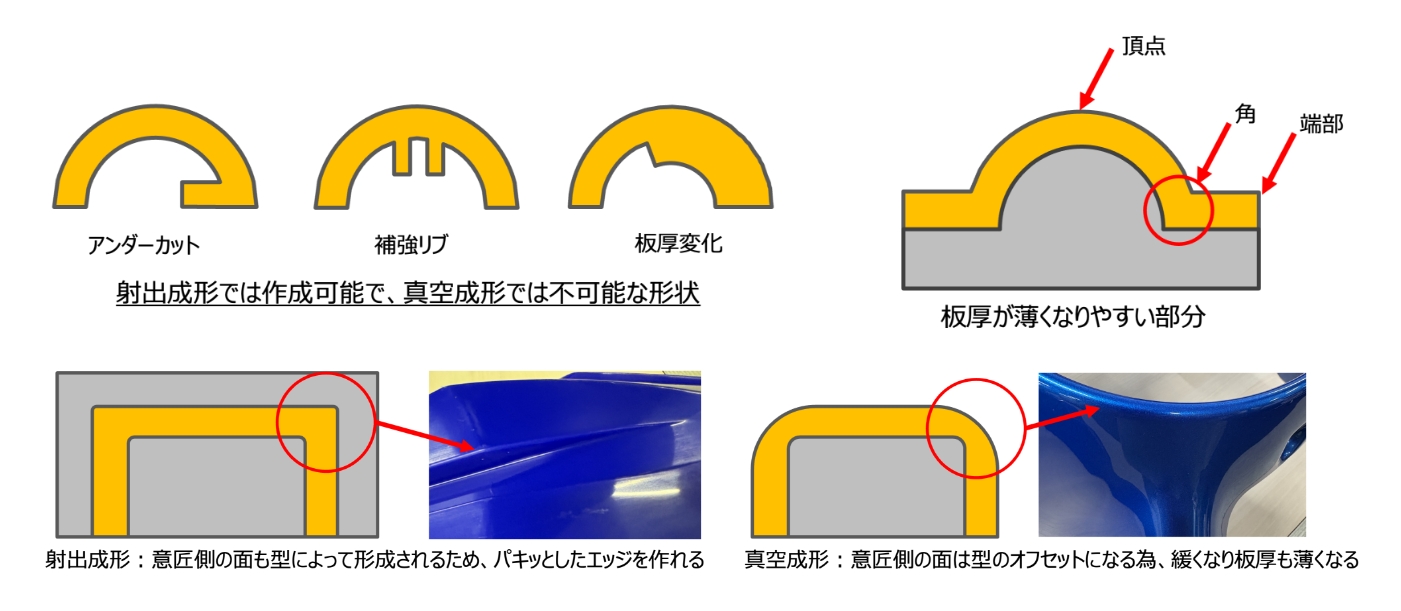
イメージ図

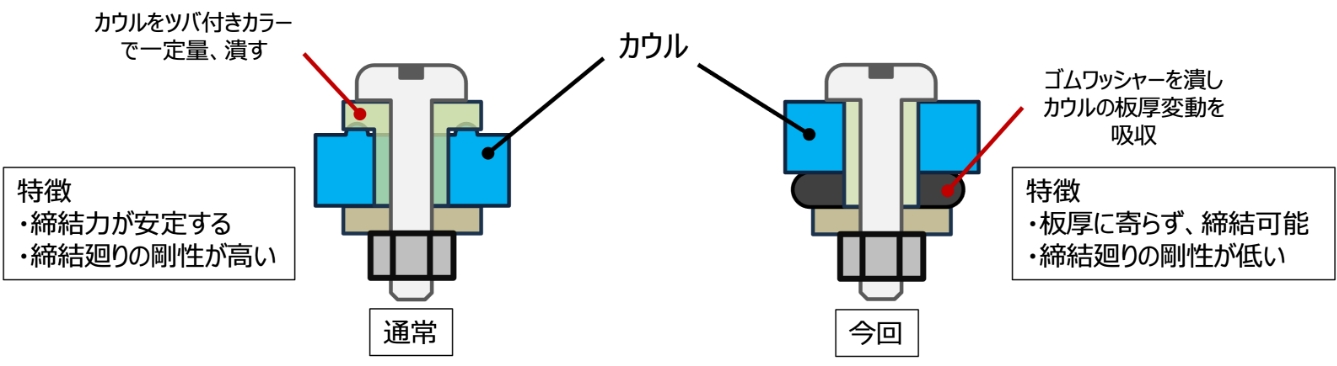
オートバイの部品が壊れる要素は大半が“締結の緩み”と、“強度不足”なのだが、Rサイズ、板厚、座面はそれに大きく影響する。
通常の樹脂部品の締結は“潰す”という手法が用いられるが、板厚がコントロールできない為、計算ができない。本カウルキットは締結部にラバーを用いてそれを吸収する方式とした。
もちろん板厚変化による強度低下への対策も入れていて、単純に材料を厚くするのではなく、形状そのもので剛性を確保する設計を行った。
折り曲げ形状や接着によるリブ形状を効果的に配置し、足りない部分は金属性のステーで補強し、振動や走行風による変形を抑えている。特にフロントカウルは高速走行時に常に風圧を受け続ける部品であり、デザインだけでなく構造として成立させる必要がある。
試作品が完成する度に実車へ取り付け、走行評価を繰り返した。最終的にはレブリミットまで回して全開走行したとしても、剛性、強度を満足する出来映えとなった。
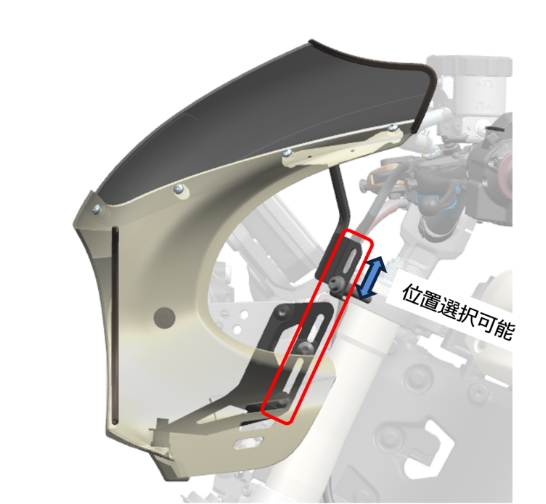
条件が厳しい中でも遊び心は忘れず、カウルにギミックを入れた。RZ250Rをモチーフにしているが、現代のオートバイとしては少しカウルの位置が高い。ハンドル位置を調整するお客様もいることを考え、カウル位置を下方に下げられるようにしている。

真空成型という製法を採用したことで、従来では成立しなかった企画数量でも商品化への道筋を作ることができた。もちろん、その代償として設計難易度は上がった。しかし、コストと品質、そしてスタイリングのバランスを考えた時、結果的にはこの商品に最も相応しい製法だったと思う。
この記事のまとめ
- XSR900外装キットの開発では、年間300個という少量生産に対し、型投資費用とカラーリングが大きな課題となった。
- 通常の射出成型ではフロントカウルの型費だけで約2500万円かかり、販売価格を抑えるため製法の見直しが必要だった。
- 型費を約15分の1に抑えられる真空成型を採用し、80年代レーサーレプリカ風のデザインとの相性も生かした。
- 大型カウルの真空成型は前例が少なく、サプライヤーと協力しながら形状や板厚、強度などの課題を検討した。
- 真空成型では板厚が均一にならず、素材厚5mmの板材でも部分的に2mm未満となるため、設計に工夫が必要だった。
- 締結部にはラバーを使用して板厚のばらつきを吸収し、リブや金属ステーによる補強で剛性と強度を確保した。
- 試作品を実車に取り付けて走行評価を繰り返し、高速走行時の風圧や振動に耐える強度と安全性を確認した。
- カウル位置を上下調整できる機構も取り入れ、真空成型によってコストと品質、デザインを両立した商品化を実現した。
