導入事例
技術と心配りで、ニーズを形に。お客様の導入事例をご紹介します。



- 1.
- 段替え時間を94%削減し、生産性を向上
- 2.
- 設備を進化させた「現場の声」
- 3.
- 高品質と省人化を両立する実装ラインづくり
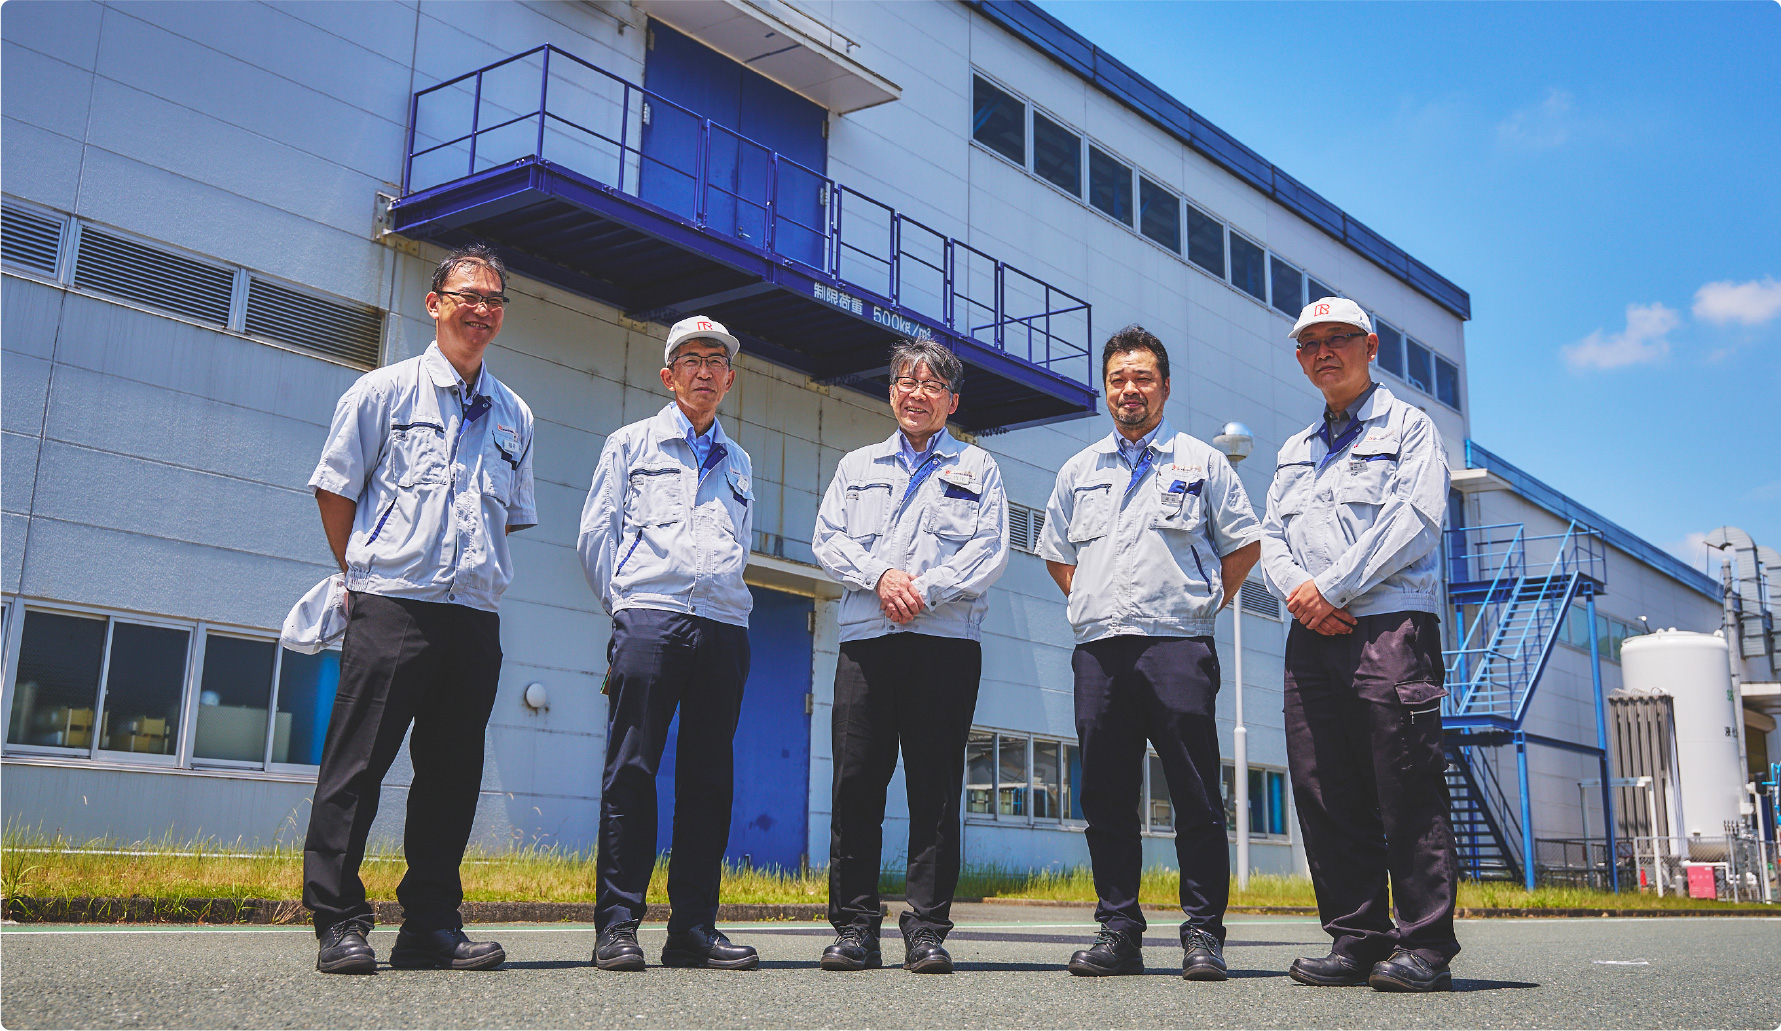
主に自動車用部品を生産している、愛知県豊川市の東海理化エレテック。品質・生産性・省人化を高いレベルで両立する実装ラインづくりを追求し、月間工程内不良率0.07ppmという極めて高い品質レベルを実現している。
ヤマハ発動機の表面実装機(マウンター)導入により、段替え時間の大幅短縮に成功した同社。2006年の280分/日から始まり、ヤマハ発動機のマウンター導入後は徐々に自動段替えを推進。2021年にはライン全体の一括自動段替えを完成し、段替え時間は17.6分/日と、2006年当時との比較で94%減を達成した。
実装効率も徹底的な向上に取り組んだ。ヤマハ発動機に対し、特注ノズルの格納数を増やしたノズルステーションの設計を要望するなどして、新規ラインでは平均CPH54,000点、可動率95%と工程内不良率0.5ppm切りを達成。従来ラインに対して実装効率は35%向上している。
東海理化エレテックが目指す実装ラインの姿は、「なんでも、誰でも、ガンガン流せる」というもの。今もなお、その理想を追求し続けている。そして、理想像を描くことができ、理想を現実に近付けられた背景には、ヤマハ発動機との出会いと、二人三脚の歩みがあった。
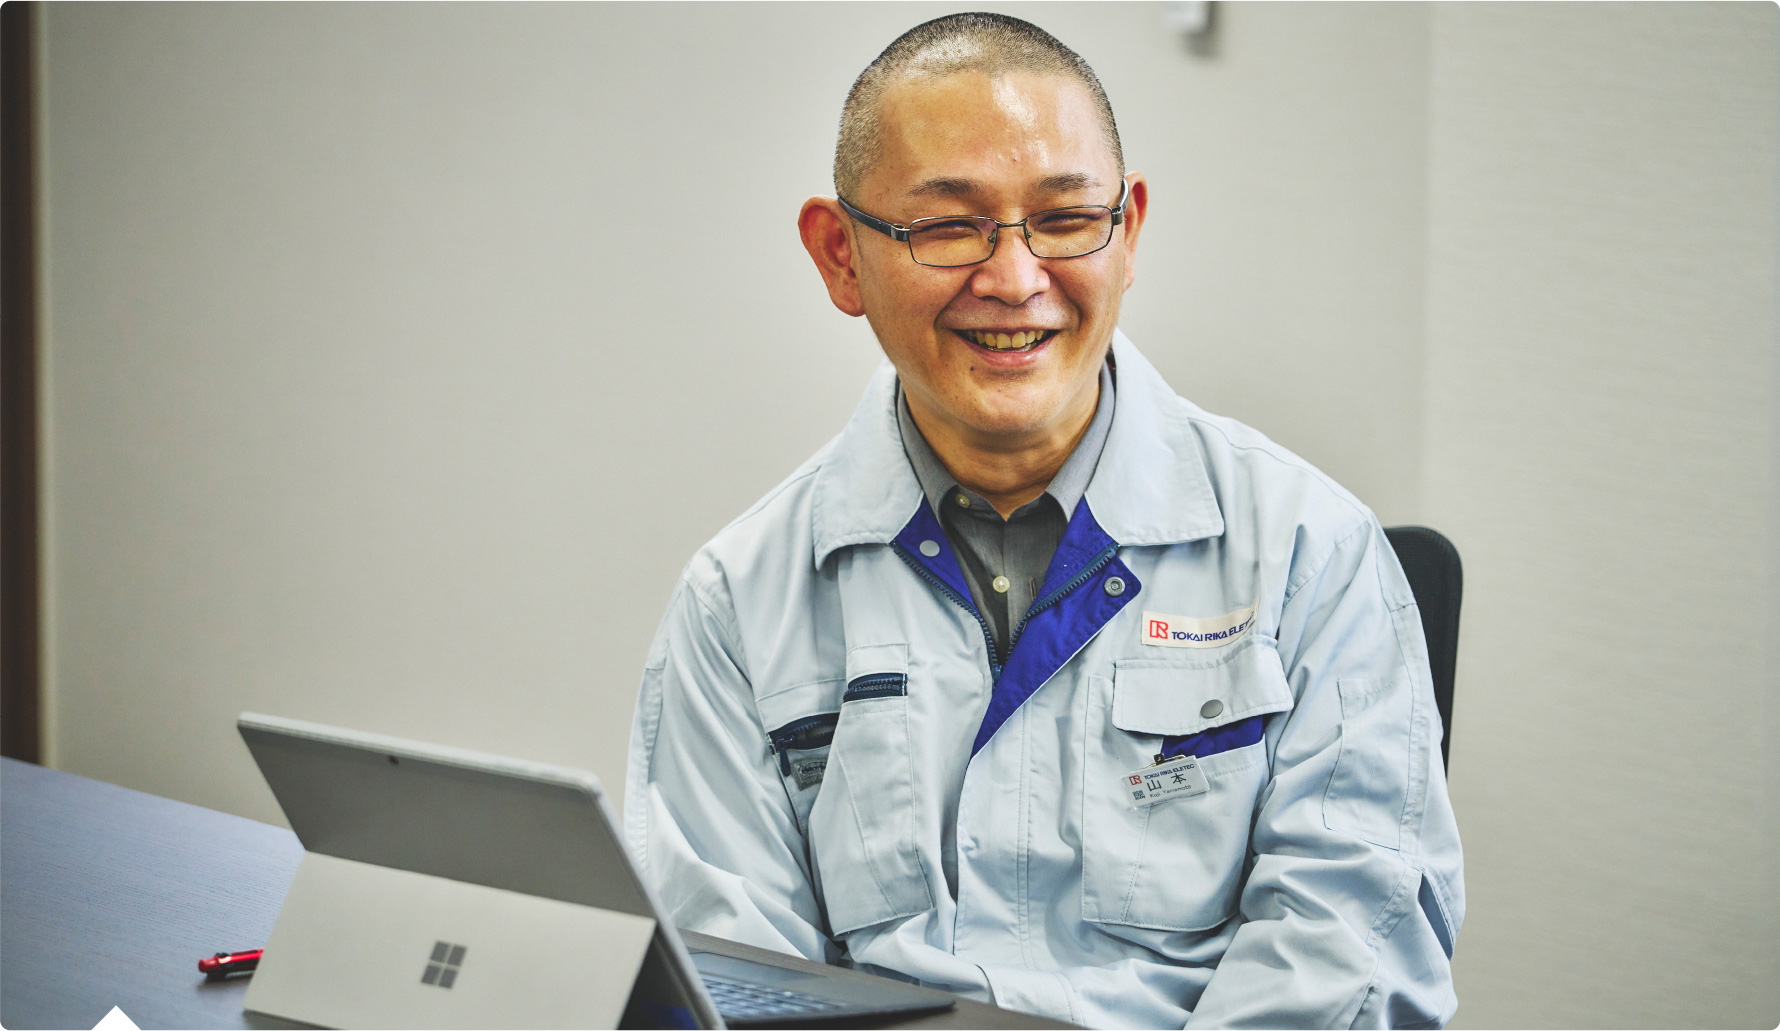
山本浩司さん
2004年、千葉県・幕張メッセで行われた実装プロセステクノロジー展に、東海理化エレテックの山本浩司さん(現・技術部実装生産技術室 室長)がいた。社として展示会に足を運ぶのは初めてのことだ。生産ラインの増設を検討しているタイミングだった。
ヤマハ発動機のブースで足を止めた。行われていたのは、自動段取りのデモンストレーションだ。プログラムの切り替え、フィーダーの差し替え……。オペレーターに負担がかかっていた作業が、スムーズにこなされていく。
ちょうどヤマハがサポートソフトウエア「ITオプション」をリリースしたタイミングだった。その基本機能のひとつである、自動段取り機能が山本さんの関心を惹いたのだ。
「これはぜひとも使いたい」。山本さんは思った。自動段取り機能は他社製品にもあったが、ヤマハ発動機製に比べると時間がかかり、あまり理想的ではなかった。「段取り性はヤマハだな」という印象を持って、幕張メッセを後にした。
実際の導入には2年を要した。東海理化エレテックはすでに2ラインが稼働しており、ラインを増設するかどうかの検討や調整には、ある程度の時間が必要だった。
他社製品との比較もじっくりと行った。ラインオペレーター経験がある山本さんとしては、自動段取りの性能は絶対に譲れない要件だった。東海理化エレテックには現場を重視する社風があり、キーパーソンである山本さんの声は、経営陣にもしっかりと届いた。
2006年、5月。東海理化エレテックの3ライン目に、ヤマハ発動機のマウンターが並んだ。もともとあった2ラインは、親会社から移管された別メーカー製だ。自社での購入はヤマハ発動機製が初ということになる。
オペレーターにとってはヤマハ発動機という新たなメーカーのマウンターに触れることになる。細かな違いはあったが、社内教育や扱いやすいUIのおかげもあり、比較的容易に慣れることができた。量産を開始してすぐ、当時の目標だった可動率85%を達成した。
当時のヤマハ発動機のSMT事業は市場から高い評価を受けながら成長を続けていた一方で、改善要望も多々寄せられていた。東海理化エレテックからも、要望はあった。「ボディサイズが小さすぎて実装ユニットの上で部品がずれ、吸着できないことがあったんです。グリッパーノズルでの部品搭載は精度に難があったりと、それなりに課題はありました」と山本さんは振り返る。
ヤマハ発動機もサービス体制を拡充しつつある時期だ。必ずしも迅速に対応できたわけではなかった。しかし、課題点を着実に解決しようとする姿勢は東海理化エレテックにも伝わる。両社の間に、少しずつ信頼が築かれていった。
東海理化エレテックにおいても、ひとつの基板に多種類の部品を乗せる、という製品作りが増えつつあった時期で、ヤマハ発動機のSMT装置が得意とするジャンルだったことも良好な関係構築の一助となった。
さらに東海理化エレテックは、もともと使用していた他メーカーとうまく“競合”させた。設備を特定のメーカー1社だけで賄おうとせず、複数メーカーの設備を導入することで、それぞれの得意分野を生かし、社全体としての生産工場を目指す。また、複数メーカーとの取り引きにより相互に刺激を与え、結果的に設備のパフォーマンスを高めることも大きな狙いだ。
「例えばですが、『ヤマハさんにはこういう良さがあるけど、他社さんはこういうことができるんですよ』という形で、随時リクエストしていました。そのリクエストに、ヤマハさんがそれに応えてくださる。そうやって、どんどん私たちがほしい仕様にしていただいた」と、山本さん。
「特に私が意識したのは、現場のオペレーターがいかに使いやすくするか、ということです。私自身がラインオペレータ経験者ということもあって、現場の皆さんの作業のしやすさがいかに生産効率に影響するかが分かっています。ちょっとしたボタンの配置やコンソールパネルの操作性の改善、部材を収めるポケットの必要性などの細かな点を含めて、いろいろリクエストさせていただきました」
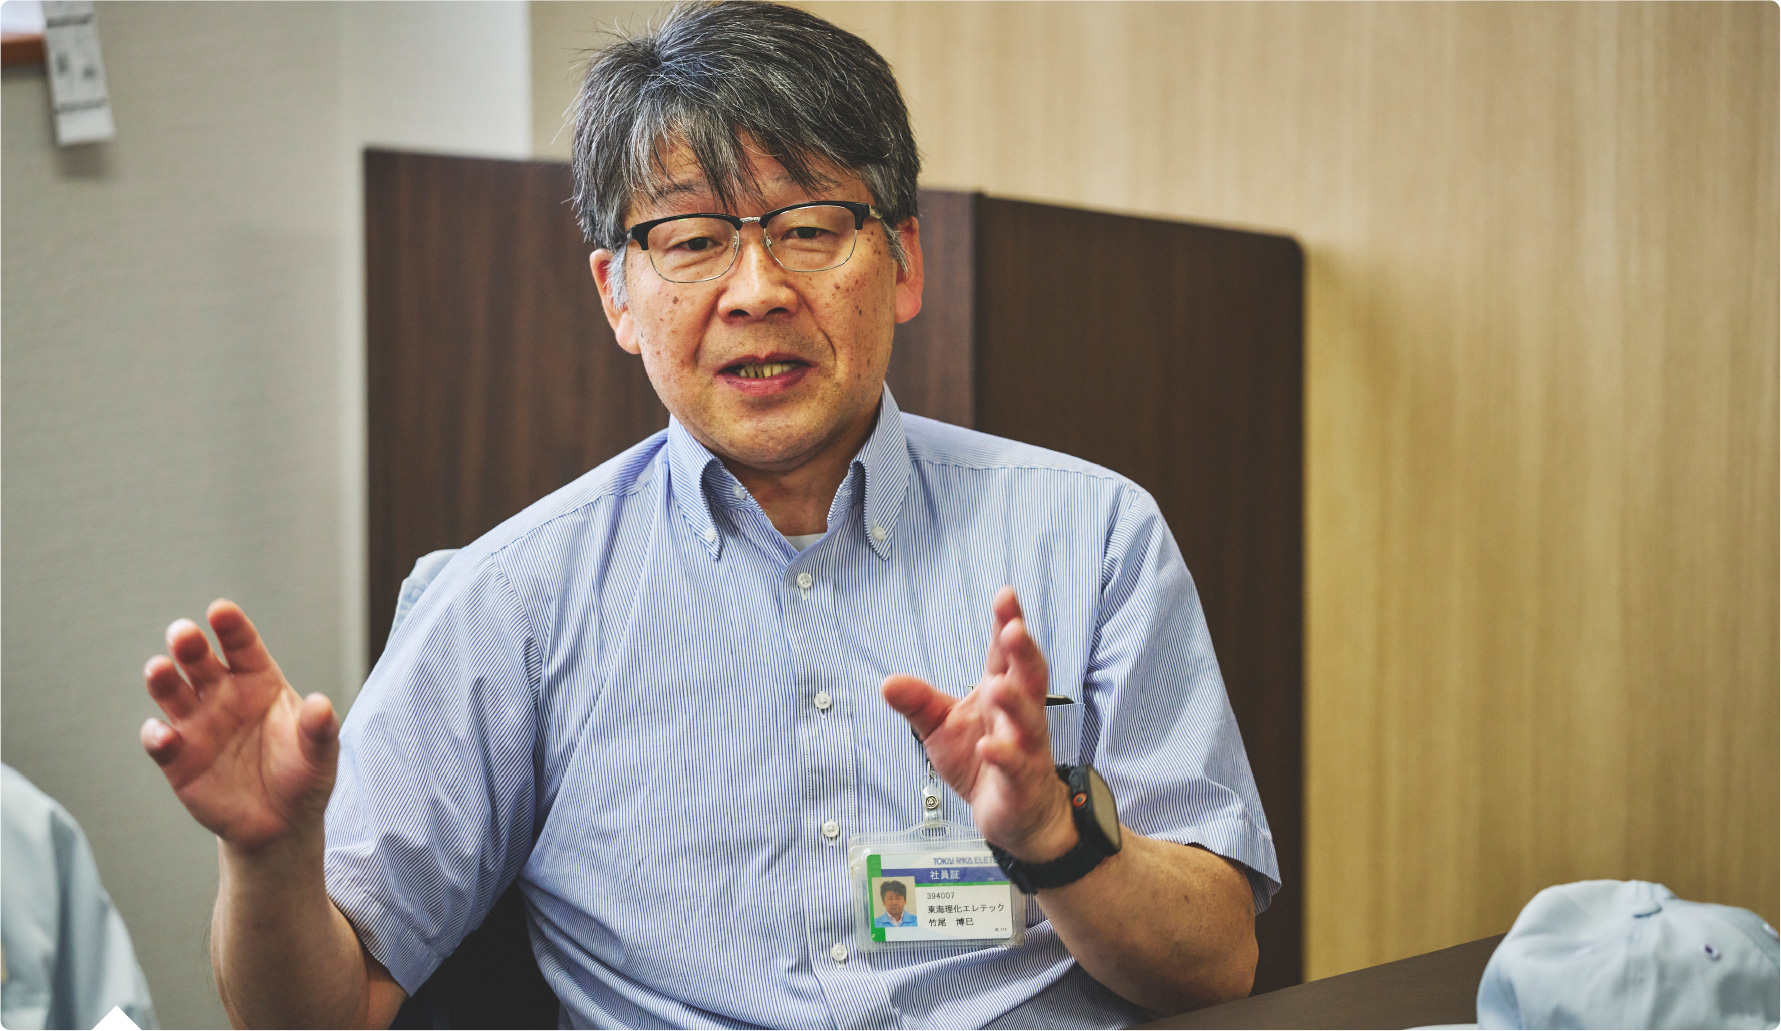
竹尾博巳さん
「ヤマハさんが要望をよく聞いてくださったので、1度その理由を聞いたことがあるんですよ」と言うのは、竹尾博巳さん(取締役・萩工場長)だ。「そうしたら、『現場の声をダイレクトに伝えていただけるのがありがたい』と」。それは、ヤマハ発動機にとって非常に貴重なものだった。
ヤマハ発動機の担当者は、「不満の解消というところから始まったので、最初のうちはご迷惑をおかけしてばかりでした」と振り返る。「まずご指摘いただいた点をしっかりと改善してから、徐々に『ああしたい、こうしたい』というリクエストをキャッチアップし、パフォーマンスを上げていきました。私たちとしては、東海理化エレテックさんとのお付き合いの中で実装機メーカーとしてレベルアップさせていただいた、という印象を持っています」
製造現場、生産技術、設備保全、そして事業経営……。東海理化エレテックからのリクエストは、これらすべての要素が加味され、全体最適を視野に入れていた。だからこそ、ヤマハ発動機にとっても大いに有効なものばかりだった。リクエスト、そして改善。積極的で前向きなやり取りが繰り返され、月間工程内不良率0.07ppm(単月)という高い品質レベルを達成した。
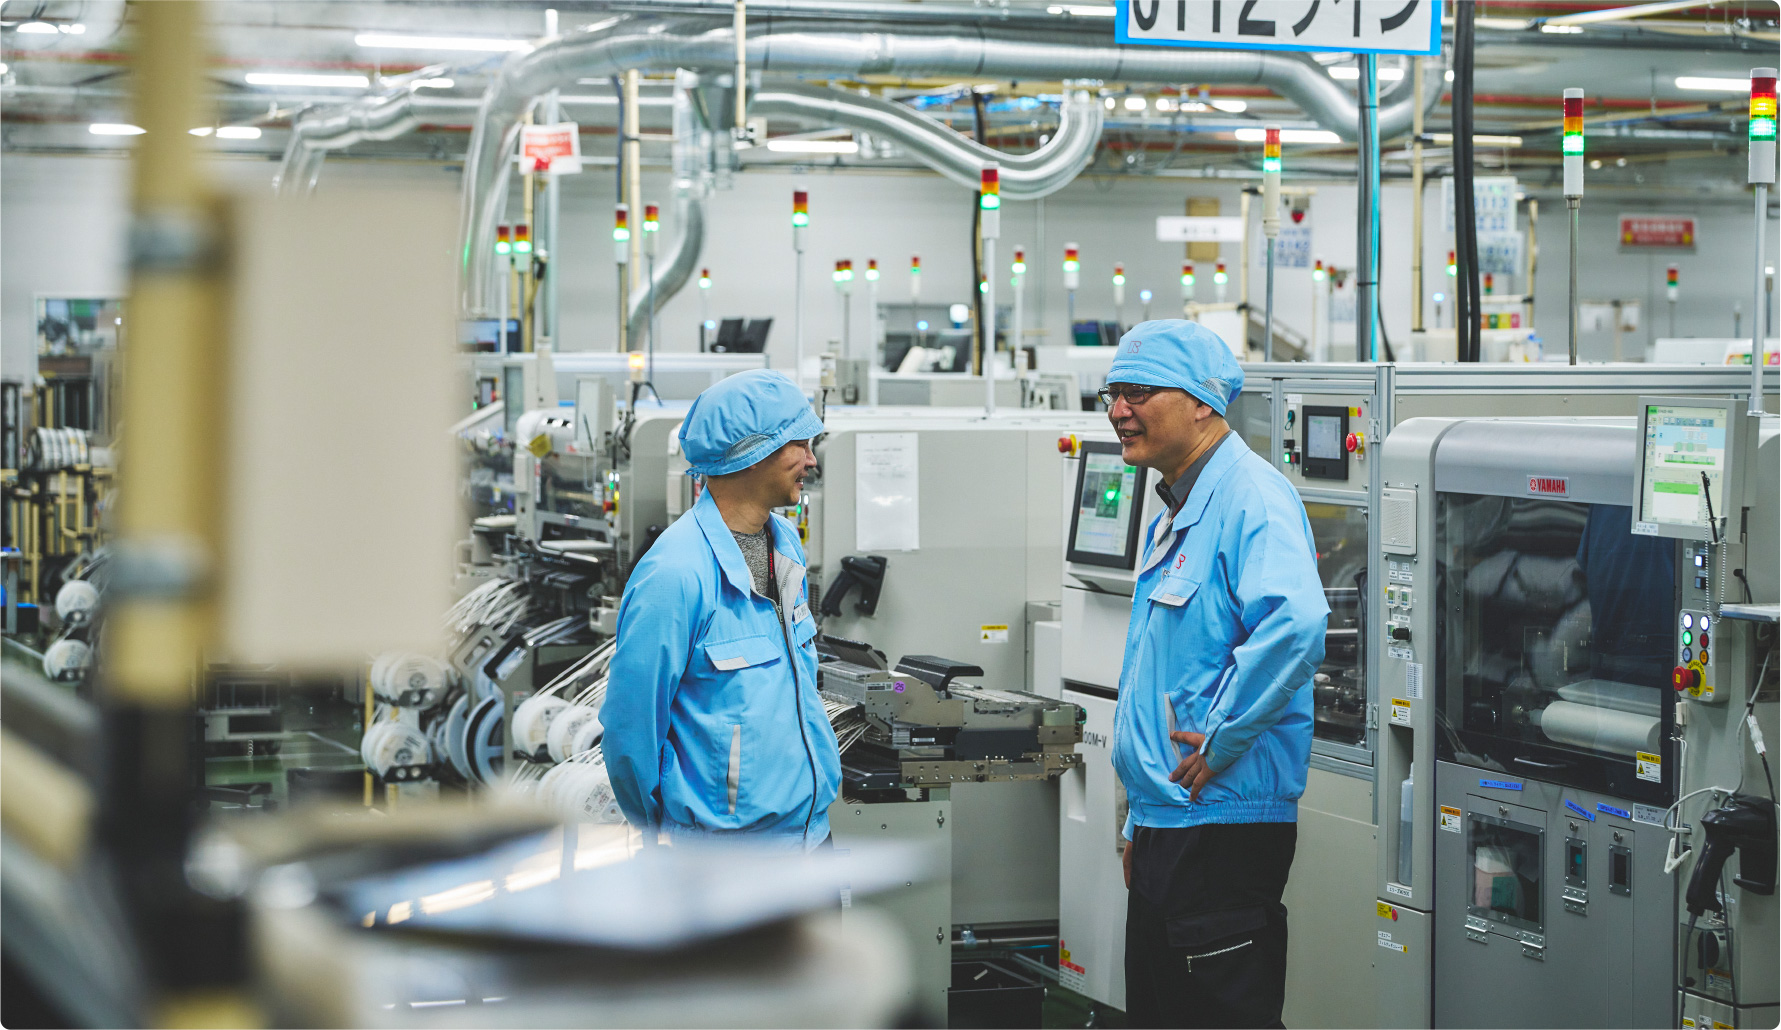
2022年に1ラインを増設する際は、「オペレーター総選挙」を実施した。どのメーカーの設備がよいかを、オペレーターに投票してもらったのだ。現場を大切にする東海理化エレテックならではの取り組みである。10名のオペレーターのうち、「どちらでもよい」が2名。残り8名はヤマハ発動機に投票した。つまり、設備選定に積極的なオペレーターの全員が、ヤマハ発動機を選んだことになる。
評価された理由は、単純な性能だけではない。操作性や段取りのしやすさ、トラブル時の対応のしやすさなど、日々の使い勝手のよさが現場に認められていたのだ。東海理化エレテックとヤマハ発動機が長年にわたり積み重ねてきた改善活動が、オペレーターの実感として結実していたのである。
「理想のSMTフロア作り」を追求し続けている、東海理化エレテック。改善活動に終わりはない。日々、ヤマハ発動機と密接に連絡を取り合い、積極的に要望を伝え、それにヤマハ発動機が応える。このサイクルを繰り返しながら、東海理化エレテックは1フロア1名オペレーションの実現を目指している。
その先に見据えているのは、多品種生産、高品質、省人化を高いレベルで両立する、文字通りの「なんでも、誰でも、ガンガン流せる」実装ラインだ。現場とメーカーがともに改善を重ねる挑戦は、今なお続く。

本事例について詳しく知りたい方や、
導入事例について情報交換をご希望の方は、
下記フォームよりお問い合わせください。