導入事例
技術と心配りで、ニーズを形に。お客様の導入事例をご紹介します。



- 1.
- 「オペレーションウインドウ」という発想
- 2.
- 可能性を広げる現場の自動化
- 3.
- たゆまぬ改善の積み重ね
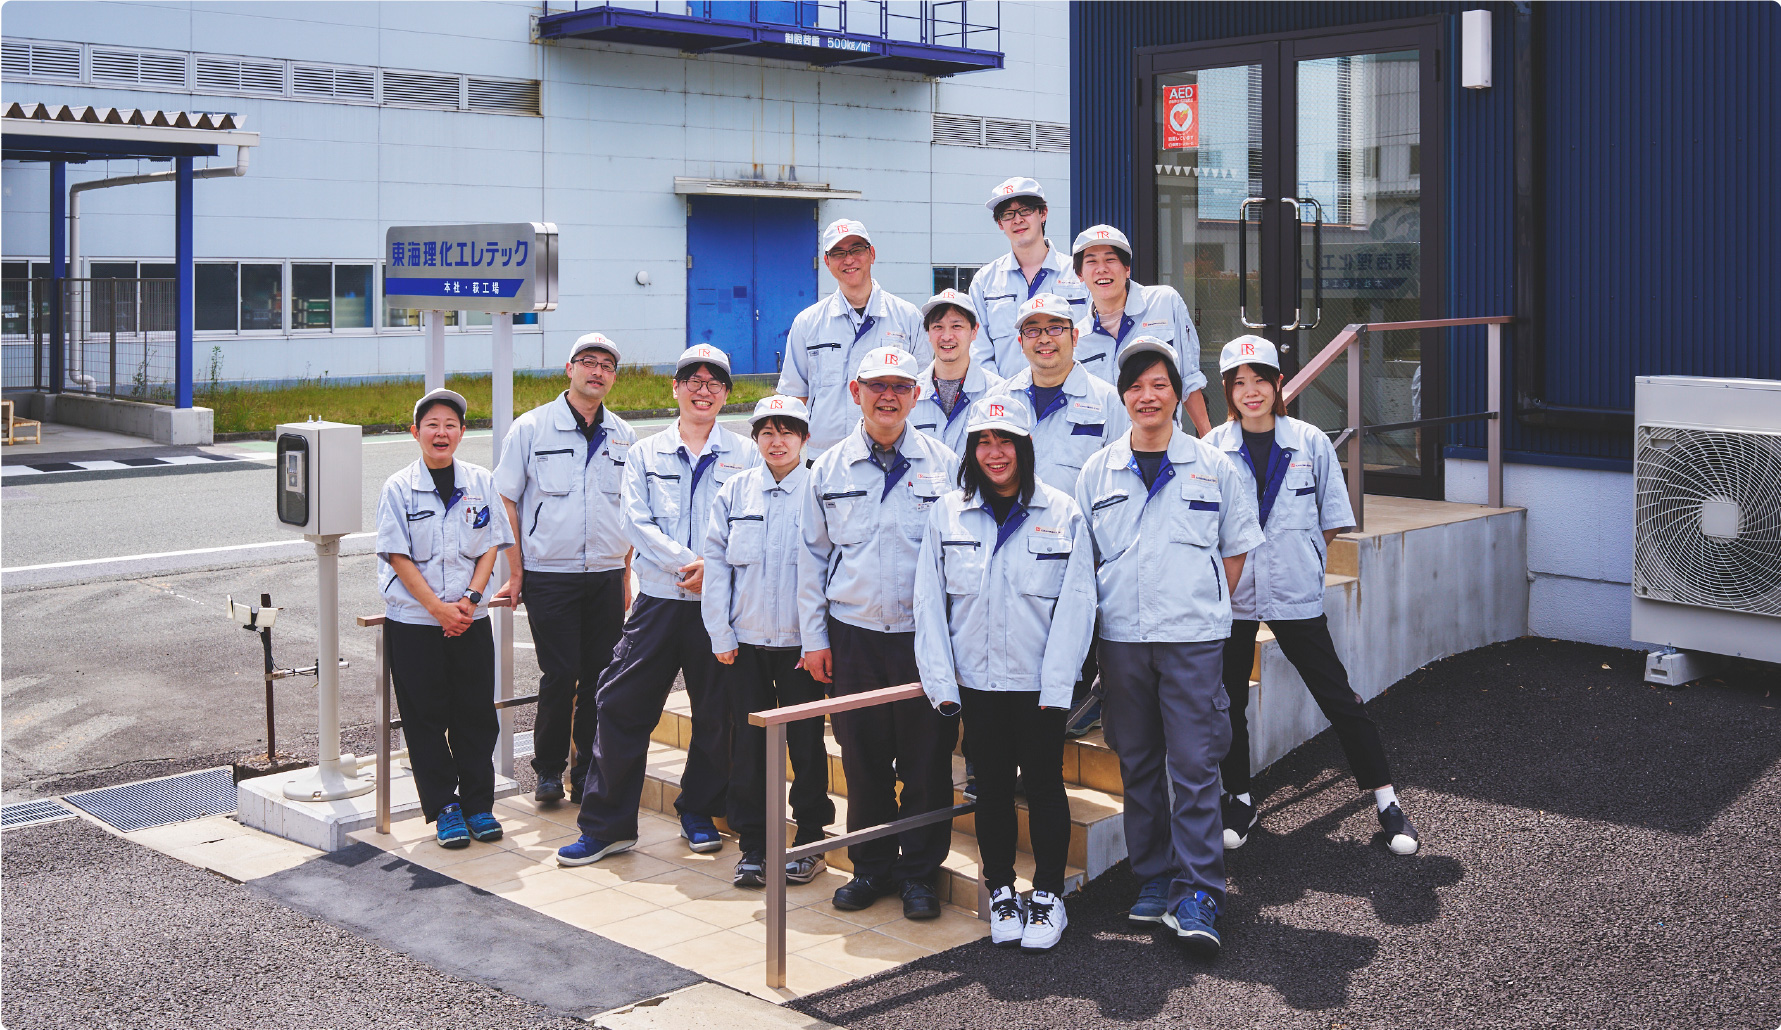
東海理化エレテックの徹底した現場主義と、ヤマハ発動機の高性能な表面実装機(マウンター)が組み合わさった時、生産現場では何が起きているのだろうか。「オペレーションウィンドウの拡大」を目指す東海理化エレテックで、現場の方たちに話を聞いた。
オペレーションウィンドウとは、東海理化エレテック 技術部実装生産技術室の山本浩司室長が導き出した、ラインの止まりにくさを表す考え方・指標である。設備に対する作業が可能になってから、作業が完了するまでの間に設備が稼働を継続できる時間の長さを示す。
「オペレーションウィンドウが広い」とは、オペレータが特定のタイミングに縛られず、必要な作業をいつでも実施できる状態を指す。つまり、作業負荷が平準化されている状態だ。作業が一定時間内に集中しなければ、オペレータの対応遅れによる設備停止やライン停止のリスクを低減できる。そのため、「オペレーションウィンドウの広さ」は、生産ラインの安定稼働につながるのだ。
オペレーションウィンドウが広がることによるメリットは、オペレータの負担軽減だけでない。複数の作業をまとめて効率的に実施できるようになり、突発対応に追われることが減るため、次の段取りや改善活動を検討する時間的な余裕も生まれる。
この「オペレーションウィンドウの拡大」に、ヤマハ発動機のSMTソリューションが貢献していた。
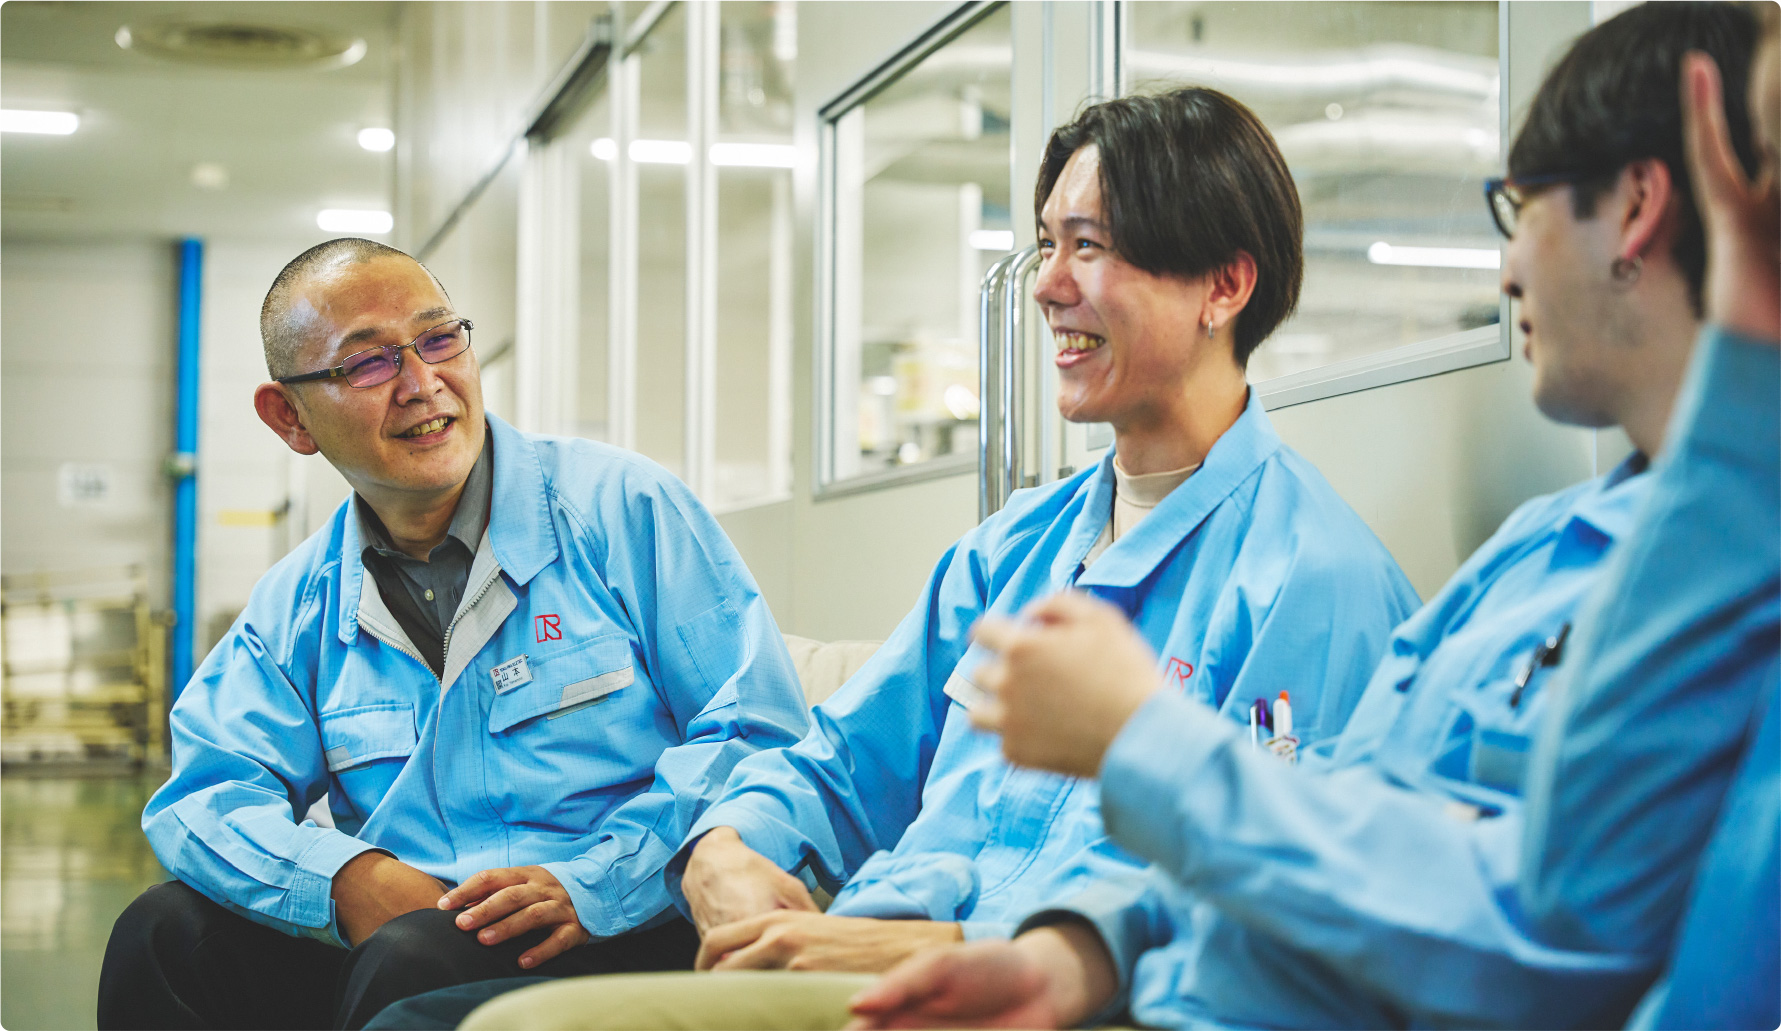
2013年にオペレーターとして入社した小野好史さんは、現在、主に設備保全を担当している。「僕が実際にオペレーションしていた頃とはまったく違います」と笑う小野さん。
「段替えをすべて人手でひとつひとつ行っていた頃からすると、雲泥の差です。特に印刷機の自働化は大きかった。今まで自分たちで判断し、載せていた作業が、今は自動化されていて本当にすごい。マウンターの方の自働化も、フィーダーがオートローディングフィーダーになって、自分たちがテープをつなげるという作業がない。僕たちの頃に比べると、作業は格段に楽になっています」
「24時間対応のコールセンターもありがたいですね。設備の長時間停止はかなり減りました。ヤマハ発動機さんにメンテナンスについていろいろ教えていただきながら、自分たちでやれることはやって、さらに『止まらない設備』を目指しています」
東 颯さんが付け加える。「生産性で言うと、マウンターの無停止台車交換機能はとても大きなメリットです。生産状況に合わせて、左だけ使う台車と右だけ使う台車を交互に交換しながら、無停止を維持できる。遅れが出ませんし、手が空く分、他のことができます」
まさにオペレーションウィンドウが拡大されているのだ。山本さんは、「人が嫌いな作業、苦手な作業、人によってばらつきが生じやすい作業を、できる限り設備化・自働化することが重要です」と言う。つまりは、自働化が推進され、信頼度の高い設備が不可欠である。
「『ヤマハ発動機さんの実装機はこんなこともできるのか!』と驚かされることが多いんです」と言うのは、小山瑠斗さんだ。「プログラムビューワーも、他メーカーはプログラムを1個1個開いて個々に変更点を入れなければならないところを、ヤマハ発動機さんならソフトウエア上で品番を変えるだけで一括で変更できる。作業工数がまったく違います」
「また、マウンターも画像検査も、実機ですぐにプログラム変更の効果を確認できるのがとても魅力的です。他社の設備は、実機とプログラムを組む場所が別。何かあった時には実機を見に行き、パソコンの前に戻ってプログラムを組み直し、また実機を見に行く……を繰り返さなければなりません。ヤマハ発動機の設備なら、その場でプログラムを組み、その場で確認できる。ちょっとしたことですが、その手間の積み重ねが大きく影響してきます」
「弊社では毎週、部品吸着率を出しているんですが、ヤマハ発動機のラインはいつも好成績。吸着や認識のパラメーターを細かく設定できるのが大きな要因ですね。パラメーターが細かい分、どうしても知識は必要になりますが、いったん分かってしまえば吸着率向上を突き詰めることができる」
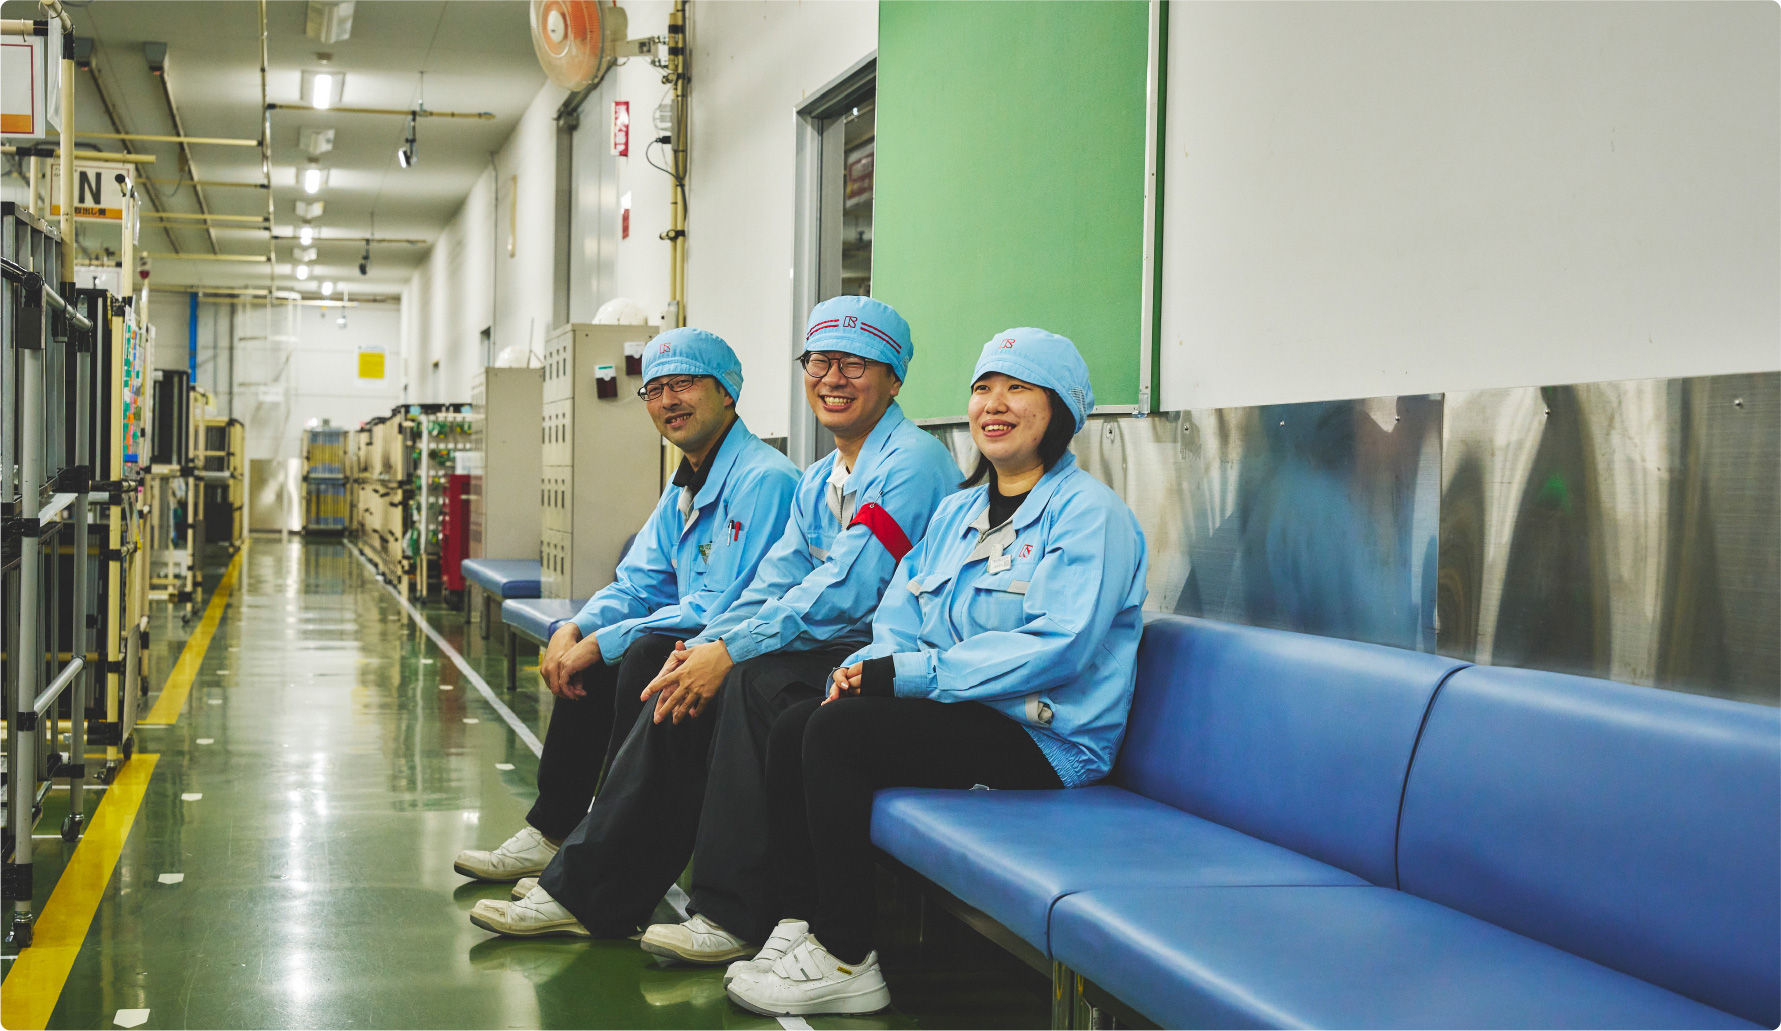
東海理化エレテックが部品吸着率に着目しているのは、ロスを見つけるための指標になるからだ。2021年から実装工程に携わっている生産部生産1課の山内裕靖課長は、「当初、部品吸着率はあまり問題視されておらず、実際の不良率や可動率を見ていました」と語る。
「ですが、部品吸着率を確認し始めたところ、メンテナンスなどによる『見えなかったロス』が可視化できるようになったんです。最初は目指すべき数値も分からず手探りでしたが、ある程度データが蓄積されると、『吸着率を高めれば、オペレーターの多台持ちが可能になるんじゃないか』と、目標設定が可能になりました」
実際に多台持ち──ひとりで2ラインを担当している八幡真宥加さんは、オペレーター歴9年のベテランだ。「早く帰りたいから、作業が遅れるのがイヤなんです」と笑うが、これは半分冗談、半分本音だ。
「設備が止まっていなければ、この時間には終わっているはず。逆に、終わっていないということは、どこかに問題がある」。いつもより時間が遅くなったことで、作業の遅れに気付く。2ラインを担当するだけあって八幡さんの視野は広く、センサーは敏なのだ。だからこそ、遅れが生じにくいヤマハ発動機のラインを気に入っている。
「印刷機のマスクの自動段替え、マウンターのオートローディングフィーダーのプリセットのやりやすさ、作業の簡単さ……。気に入っている点はたくさんありますが、全体的に言えば少ない手数で部品供給ができるんですよね。すごく助かります。あ、エラーが日本語で表示されるところもいいんですよ!」と八幡さんは笑う。
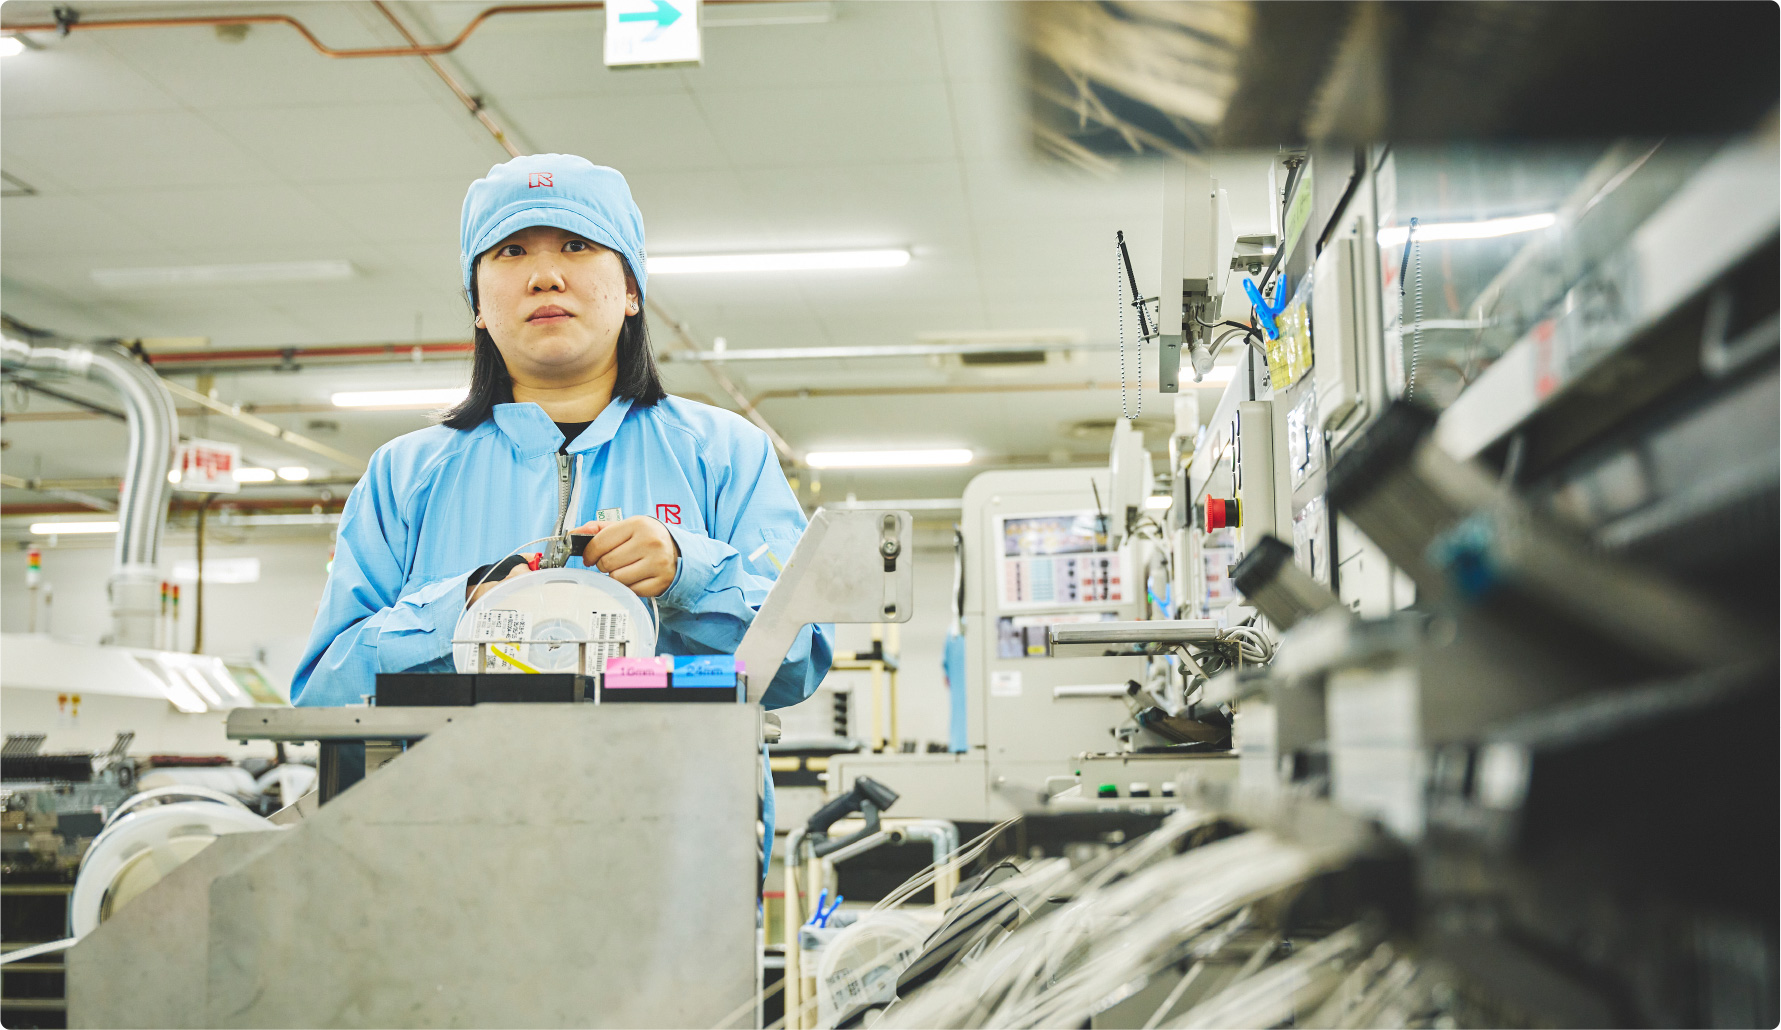
実装機のラインを管理している神谷武志係長が、これを補足する。「ユーザーインターフェイスの分かりやすさが、ヤマハ発動機の特長のひとつ。アイコンにプラスして日本語が付記されているから、どこに触れれば何が起こるかが分かりやすいんです。初心者にも理解しやすく、ベテランでも扱いやすい」
八幡さんは向上心が強い。会社が設定する可動率は絶対に達成したい。細かな要望は、八幡さんから直接ヤマハ発動機に届く。かつて発生していたオートローディングフィーダーでのテープリール終端部巻きグセ対策もそのひとつだ。八幡さんから要求が上げられ、ヤマハ発動機がそれに応える。対策品を実際に八幡さんにテストしてもらい、改善を果たした。オペレーターと設備メーカーの「直結」は、現場を重視する東海理化エレテックとヤマハ発動機ならではのエピソードだ。
「ヤマハ発動機さんの開発者に仲良くしてくださっている方がいて、お願いすると何でも叶えてくれるんです」と、八幡さんは笑顔を見せる。「スプライシング作業や外段取りも可能になって、手が空くようになりました。そのおかげで、次に何をやろうか考えられるんです」。可動率は常に90%以上。東海理化エレテックの現場では、ヤマハ発動機のSMT関連機器の性能も相まって、実際に「オペレーションウィンドウの拡大」が実現している。
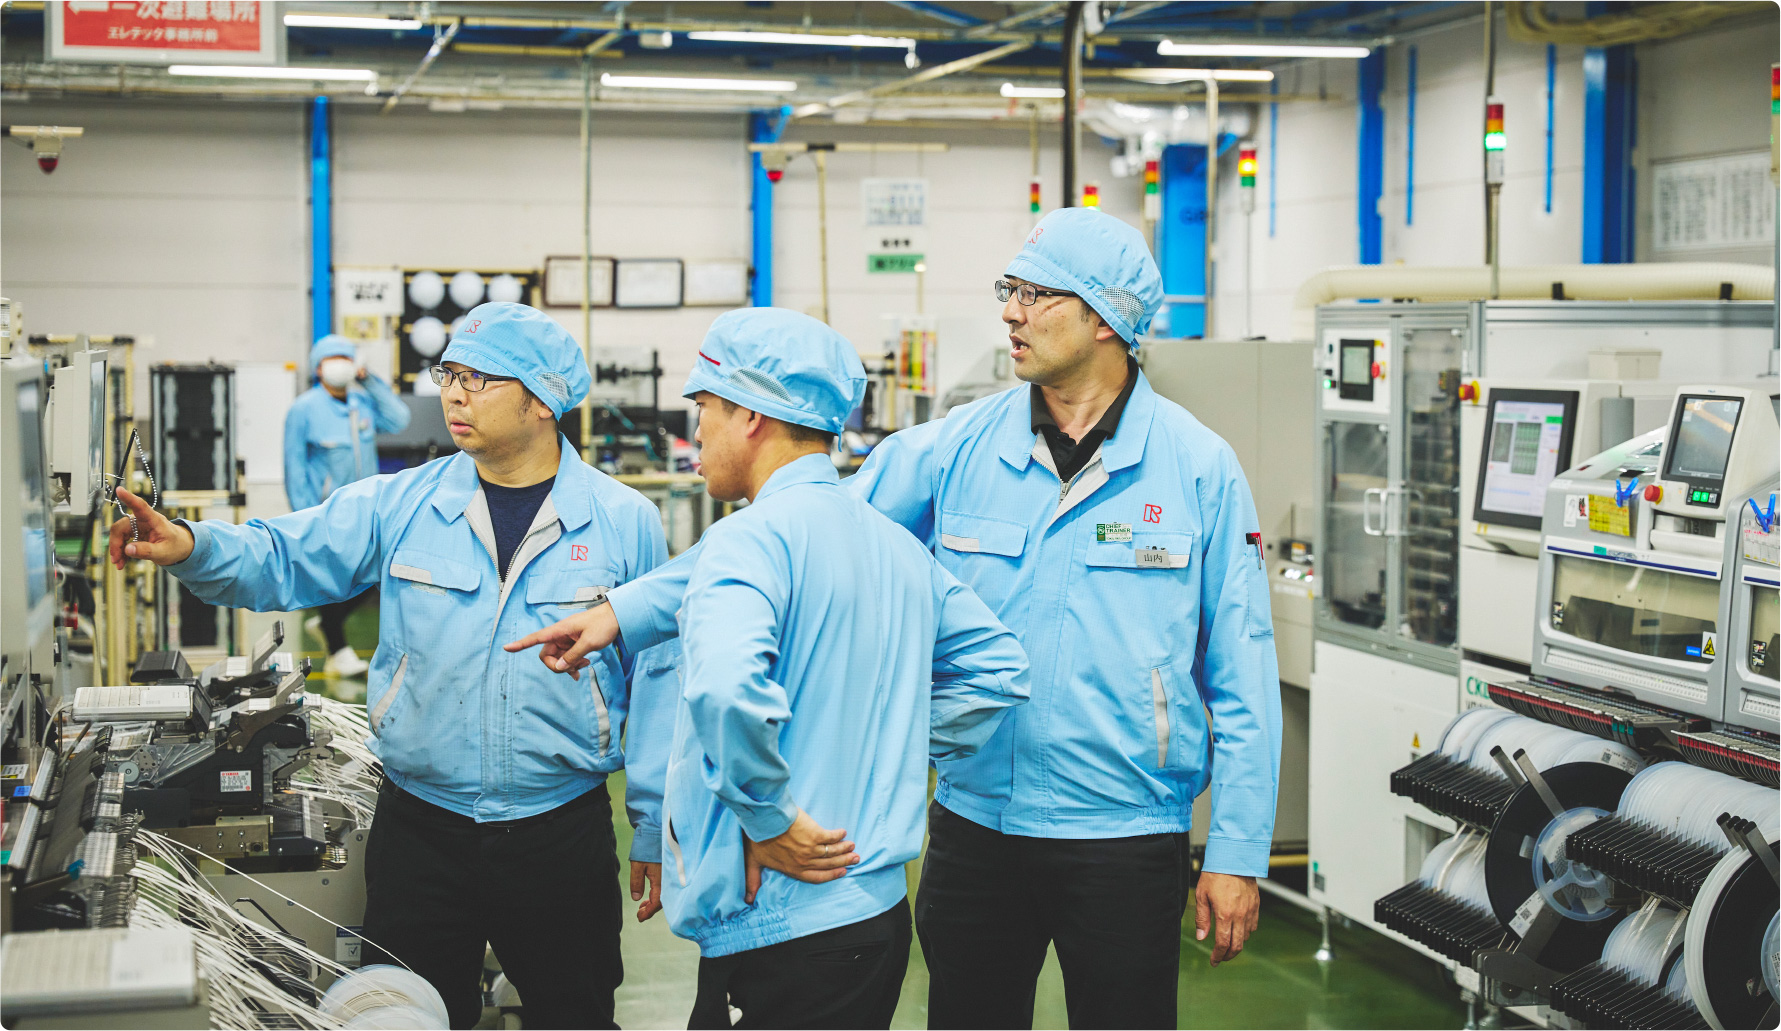
山内さんは言う。「理想を現実にするためには、ひとつひとつの物事をおろそかにせず、しっかりと準備して、細かく煮詰めていくしかありません。ジャンプではなく、階段を1段ずつ上って行くより他ないんです。その時に大事なのは、技術側と現場が同じ方向を見ていることです。最終的にはオペレーターの作業に帰結しますが、そこに至る土台作りは生産技術の役割ですし、設備メーカーさんであるヤマハ発動機さんの協力も不可欠です。そういう意味では、設備メーカーさんとのタッグは非常に重要だと考えています」
「ホームランばかり狙っていては、改善は進まないんですよ」と山本さん。「生産のレベルが上がれば上がるほど、スモールベースボールが重要になってきます。弊社でも、可動率が90%を越え、工程内不良率が3ppmを切ったあたりから、すべての要素の相互関係がさらに重要になりました」
「ラインの『あるべき姿』を描き、携わっている全員が一丸となってコツコツとステップアップすることだけが、理想を現実にします。私たちも、ヤマハ発動機の設備を導入し、日々ディスカッションを重ねる中でたくさんのアイデアをいただき、『あるべき姿』をどんどん進化させ、今に至っています」
東海理化エレテックを推進している原動力には、経営目標の達成はもちろんのこと、「頑張れニッポン」という思いもある。現場の生産性を高めることで、日本の製造業はもっともっと強くなれるはずだ──。「なんでも、誰でも、ガンガン流せる」ラインを実現するために。東海理化エレテックとヤマハ発動機による進化への挑戦は、今日も続いている。

本事例について詳しく知りたい方や、
導入事例について情報交換をご希望の方は、
下記フォームよりお問い合わせください。